 Snabb leverans
 Hämta i butik
 Livstidsgaranti


Vanliga fel vid borrning
Varvtalet och vad för typ av borr spelar roll. Grundregeln när det kommer till borr är väldigt simpel:
- Hårt material = lågt varvtal. Ju hårdare material som exempelvis rostfritt stål eller tjock metall, desto långsammare måste borret rotera.
- Mjukt material = högt varvtal. Mjukare material som trä eller plast kräver högre hastighet för att skära rent och inte flisa sig.
- Stort borr = lågt varvtal. Ett grovt borr har en högre periferihastighet längst ut på skäret och utvecklar snabbt extrem värme. Sänk alltid farten när borrdiametern ökar.
- Litet borr = högt varvtal. På ett litet borr är det väldigt kort väg runt borrens omkrets. Vid ett varv hinner skäreggen alltså färdas en kort sträcka genom materialet. Därför måste borret göra fler varv per minut för att få rätt skärhastighet.
Grundregeln för tryck
Låt borret göra jobbet. Du ska trycka tillräckligt hårt för att borret hela tiden ska ta och skära spån, men inte så hårt att borrmaskinens motor saktar ner eller att borret böjs.
I metall: Tryck jämnt och fast. Om du trycker för löst glider borret bara på ytan, vilket skapar friktion, extrem värme och gör att metallen deformationshärdas på ytan så att borret blir slött direkt. Du vill se fina, sammanhängande metallspån.
I trä: Tryck lättare. Träborr har ofta en centreringsspets och skär som hjälper borret att arbeta sig genom materialet och som drar in borret av sig självt. Trycker du för hårt riskerar du att spräcka baksidan av träet när du går igenom.
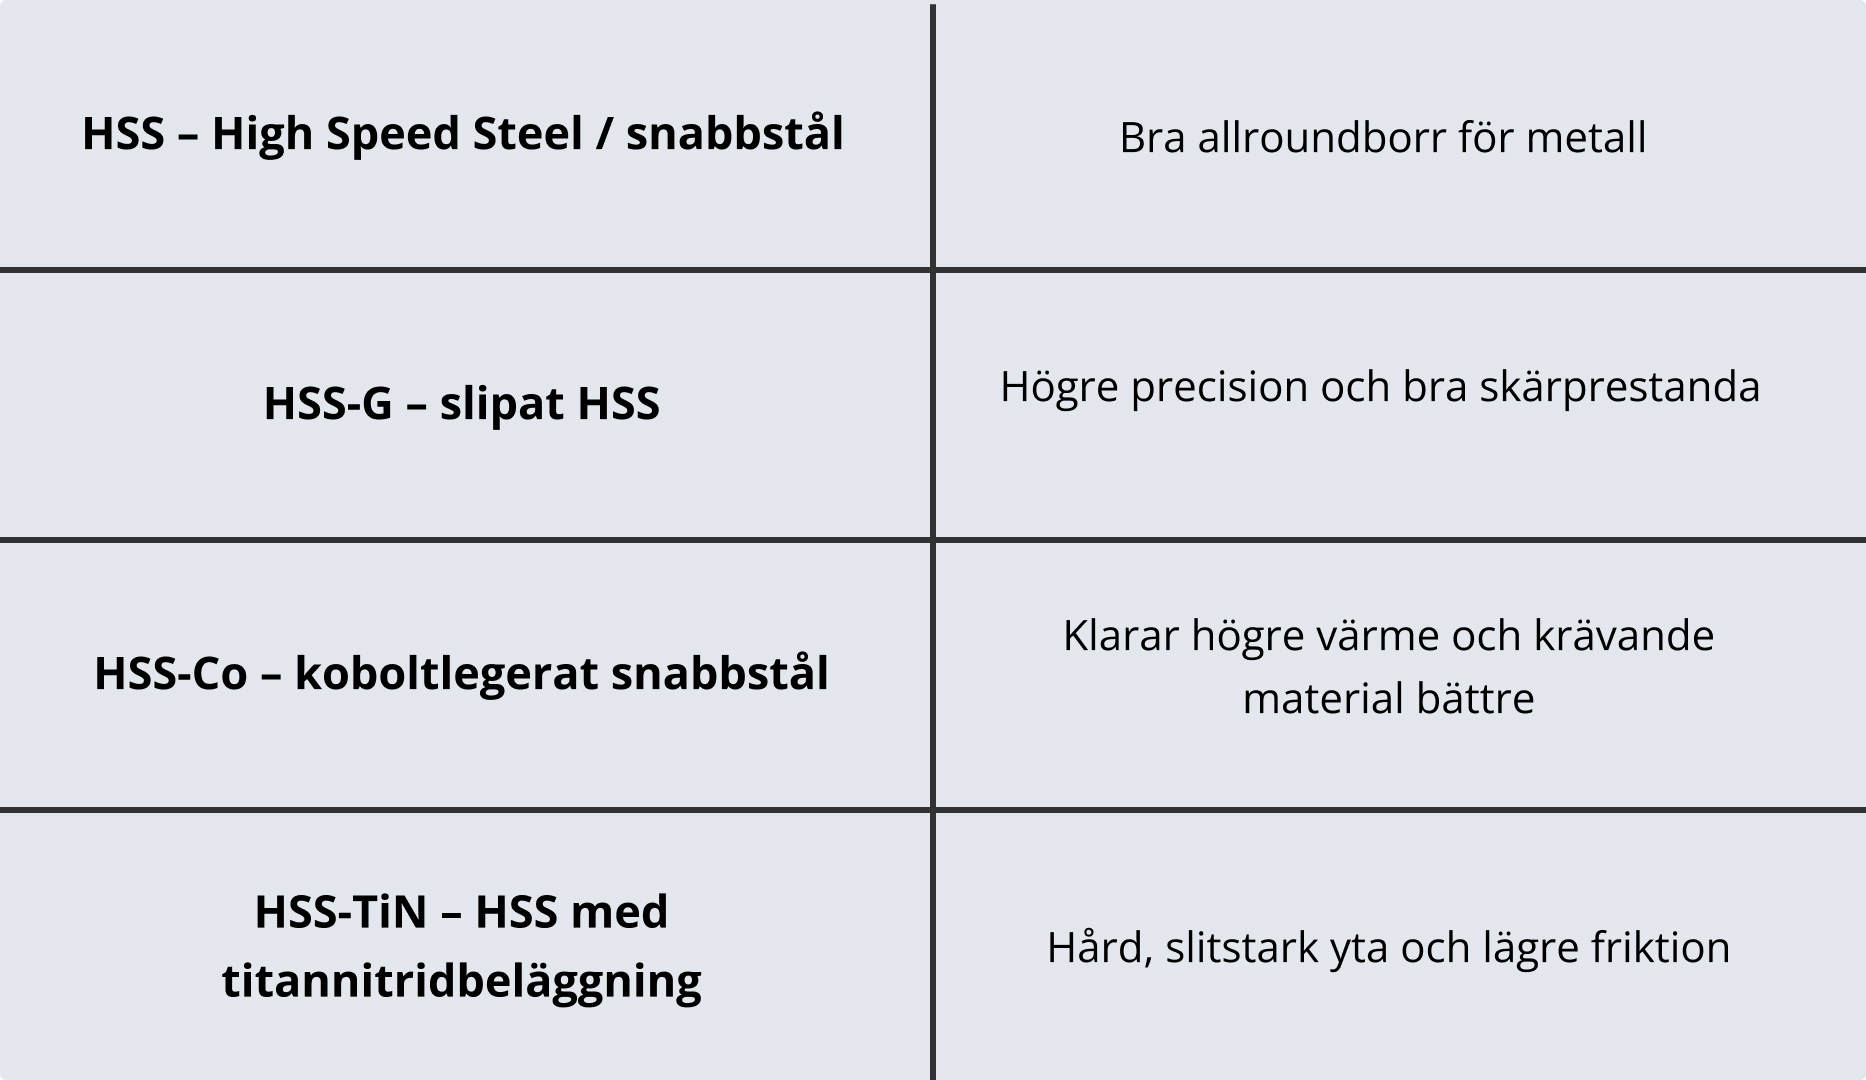
HSS – Ett bra allroundborr för vanlig borrning i metall, exempelvis konstruktionsstål, aluminium, mässing och andra mjukare metaller.
HSS-G – För mer precis borrning i metall. De slipade skäreggarna ger god skärprestanda och lämpar sig för rena, exakta hål i exempelvis stål, gjutjärn och andra metaller.
HSS-Co – För tuffare borrning i hårda och svårbearbetade metaller. Koboltlegeringen tål högre arbetstemperaturer och passar därför särskilt bra för exempelvis rostfritt stål och höglegerat stål.
HSS-TiN – För återkommande metallborrning där slitstyrka och livslängd är viktigt. TiN-beläggningen minskar friktion och slitage och passar bra för exempelvis stål, gjutjärn och andra metaller.
Osäker på vad du behöver?
Vi hjälper dig välja rätt!


